

Cuando se trata de fabricación de productos electrónicos modernos, el proceso de reflujo sin plomo de 12 zonas es la piedra angular en la soldadura de componentes electrónicos en PCB. Como proveedor líder deReflujo sin plomo de 12 zonastecnología, entendemos la naturaleza crítica del perfil de temperatura para lograr resultados de soldadura de alta calidad. En esta publicación de blog, profundizaremos en las complejidades del perfil de temperatura para un reflujo sin plomo de 12 zonas y su importancia en el proceso de fabricación.
Los fundamentos de la soldadura por reflujo
Antes de sumergirnos en el perfil de temperatura de 12 zonas, comprendamos brevemente el concepto de soldadura por reflujo. La soldadura por reflujo es un proceso en el que se aplica una pasta de soldadura, que es una mezcla de pequeñas partículas de soldadura y un fundente, a las almohadillas de la PCB. Luego, estas almohadillas se llenan con componentes electrónicos. Luego, la PCB pasa a través de un horno de reflujo, donde se aplica calor para fundir la soldadura, creando conexiones eléctricas y mecánicas entre los componentes y la PCB.
La soldadura sin plomo se ha convertido en el estándar en la industria electrónica debido a las regulaciones ambientales y las preocupaciones de salud relacionadas con el plomo. Sin embargo, las soldaduras sin plomo tienen diferentes puntos de fusión y propiedades térmicas en comparación con las soldaduras tradicionales a base de plomo, lo que hace que el perfil de temperatura sea aún más crucial.
Comprensión del perfil de temperatura de 12 zonas
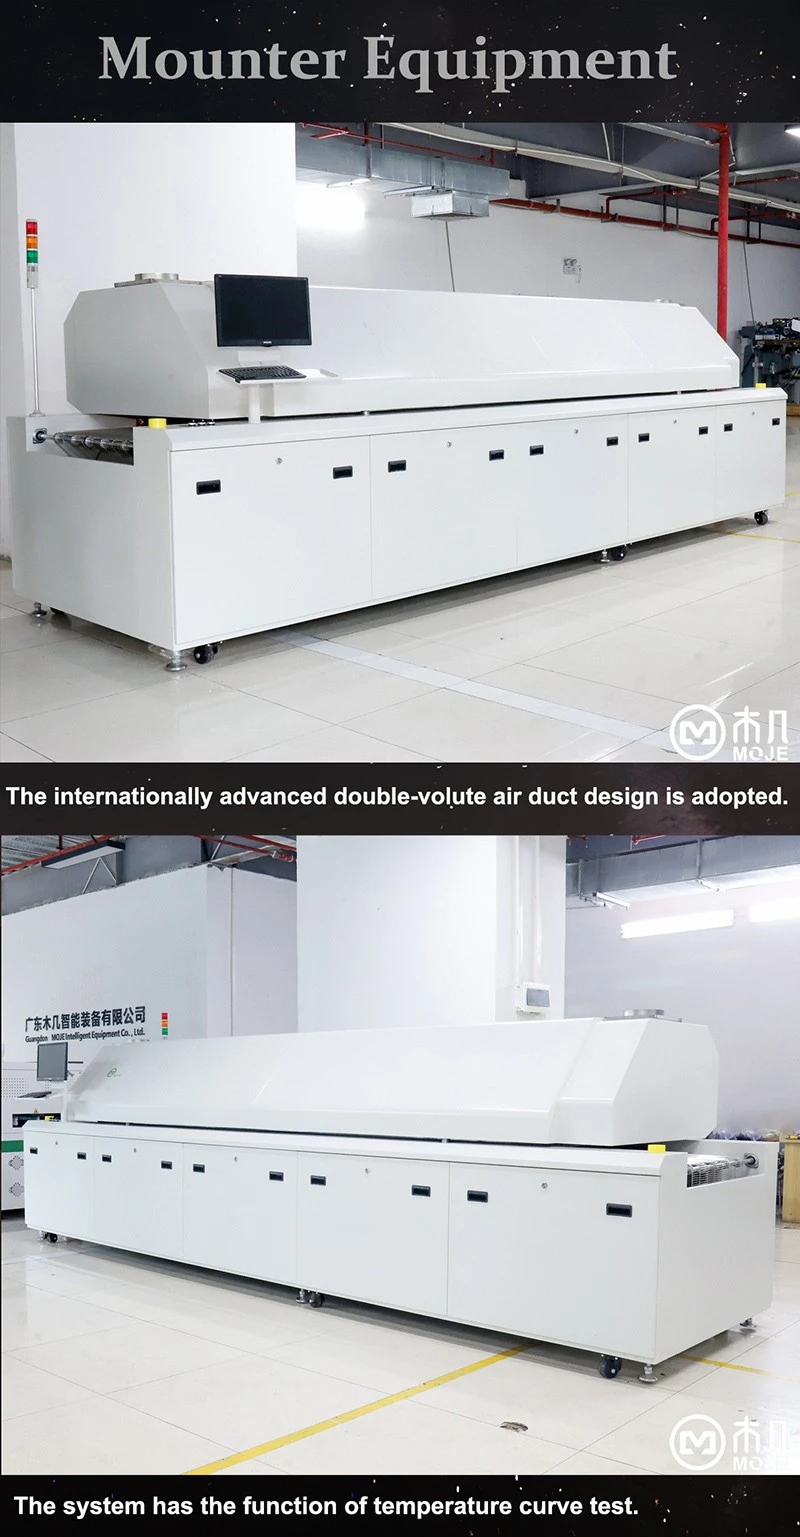
Un horno de reflujo de 12 zonas proporciona un alto nivel de control sobre el proceso de calentamiento. Cada zona se puede configurar a una temperatura específica, lo que permite un perfil de temperatura más preciso y personalizado. El perfil de temperatura típico de 12 zonas se divide en cuatro etapas principales: precalentamiento, remojo, reflujo y enfriamiento.
Etapa de precalentamiento
La etapa de precalentamiento es la primera fase del proceso de reflujo. En esta etapa, la temperatura aumenta gradualmente desde la temperatura ambiente hasta un nivel en el que el fundente de la soldadura en pasta comienza a activarse. En un horno de 12 zonas, las primeras zonas están dedicadas a esta etapa. La temperatura aumenta a un ritmo controlado, normalmente entre 1 y 3°C por segundo. Este aumento lento y controlado de la temperatura ayuda a prevenir el choque térmico en los componentes y la PCB.
La etapa de precalentamiento es fundamental por varios motivos. Primero, evapora los solventes en la soldadura en pasta, lo que ayuda a prevenir la formación de huecos durante el proceso de reflujo. En segundo lugar, activa el fundente, que limpia las superficies de las almohadillas de la PCB y los cables de los componentes, eliminando los óxidos y promoviendo una buena humectación de la soldadura.
Etapa de remojo
La etapa de remojo sigue a la etapa de precalentamiento. Durante esta etapa, la temperatura se mantiene a un nivel relativamente constante durante un período específico, típicamente entre 60 y 120 segundos. En el horno de reflujo de 12 zonas, esto generalmente se logra ajustando algunas zonas intermedias a la misma temperatura.
El propósito de la etapa de remojo es garantizar que todas las partes de la PCB, incluidos los componentes y la propia PCB, alcancen una temperatura uniforme. Esto es importante porque los diferentes componentes de la PCB pueden tener diferentes masas térmicas y, sin una etapa de remojo, algunos componentes pueden calentarse más lentamente que otros, lo que genera resultados de soldadura inconsistentes. La etapa de remojo también activa aún más el fundente y prepara la soldadura para la fusión.

Etapa de reflujo
La etapa de reflujo es la parte más crítica del proceso de reflujo. En esta etapa, la temperatura se eleva a un nivel por encima del punto de fusión de la soldadura sin plomo. Para la mayoría de las soldaduras sin plomo, el punto de fusión es de alrededor de 217 °C, pero la temperatura máxima en la etapa de reflujo generalmente se establece entre 230 y 260 °C para garantizar la fusión completa de la soldadura.
En un horno de reflujo de 12 zonas, las zonas desde el medio hasta el final se utilizan para alcanzar y mantener la temperatura máxima. La duración de la etapa de reflujo, conocida como tiempo por encima del líquido (TAL), suele oscilar entre 30 y 90 segundos. Durante este tiempo, la soldadura fundida fluye y moja las superficies de las almohadillas de la PCB y los cables de los componentes, creando fuertes conexiones eléctricas y mecánicas.
Es fundamental controlar cuidadosamente la temperatura máxima y el TAL. Si la temperatura es demasiado baja o el TAL es demasiado corto, es posible que la soldadura no se derrita por completo, lo que provocará uniones frías. Por otro lado, si la temperatura es demasiado alta o el TAL es demasiado largo, los componentes pueden dañarse y la soldadura puede formar compuestos intermetálicos que pueden debilitar las uniones de soldadura.
Etapa de enfriamiento
La etapa de enfriamiento es la fase final del proceso de reflujo. En esta etapa, la temperatura se reduce rápidamente para solidificar la soldadura fundida. En un horno de reflujo de 12 zonas, las últimas zonas se utilizan para enfriar. La velocidad de enfriamiento es un factor importante, ya que afecta la microestructura de las uniones soldadas. Una velocidad de enfriamiento rápida puede dar como resultado una microestructura de grano fino, que es deseable por su resistencia mecánica. Sin embargo, si la velocidad de enfriamiento es demasiado rápida, puede provocar estrés térmico en los componentes y en la PCB, lo que provocará grietas o delaminación.
Importancia de un perfil de temperatura óptimo
Un perfil de temperatura óptimo es crucial para lograr resultados de soldadura de alta calidad en un proceso de reflujo sin plomo de 12 zonas. Estas son algunas de las razones por las cuales:
Calidad de las uniones de soldadura
Un perfil de temperatura bien diseñado garantiza que las uniones de soldadura sean fuertes y confiables. Al controlar la temperatura y el tiempo en cada etapa, podemos evitar problemas como juntas frías, puentes de soldadura y huecos. Las uniones de soldadura fuertes son esenciales para el rendimiento y la confiabilidad a largo plazo de los productos electrónicos.
Integridad de los componentes
Los componentes electrónicos son sensibles a la temperatura. Un perfil de temperatura inadecuado puede causar daños a los componentes, como derretir la carcasa de plástico, sobrecalentar los chips semiconductores o provocar fallos relacionados con el estrés térmico. Un perfil de temperatura óptimo ayuda a proteger los componentes de estos riesgos, asegurando su correcto funcionamiento.
Productividad y Eficiencia
Un perfil de temperatura bien ajustado también puede mejorar la productividad y la eficiencia del proceso de fabricación. Al reducir la cantidad de uniones de soldadura defectuosas, podemos minimizar la necesidad de retrabajo, lo que ahorra tiempo y costos. Además, un perfil de temperatura constante permite un proceso de producción más estable, lo que reduce la variabilidad en la calidad de la soldadura.
Otros equipos relacionados
Además del horno de reflujo sin plomo de 12 zonas, existen otros equipos que desempeñan funciones importantes en el proceso de fabricación SMT.
Máquina de inspección de pasta de soldadura 3D SPIse utiliza para inspeccionar la pasta de soldadura que se ha impreso en la PCB antes de colocar los componentes. Esta máquina puede detectar problemas como volumen incorrecto de pasta de soldadura, impresión desalineada y contaminación, que pueden afectar la calidad del proceso de soldadura.
Descargador de PCB SMTSe utiliza para retirar los PCB del horno de reflujo una vez completado el proceso de soldadura. Ayuda a garantizar un flujo de producción fluido y continuo, reduciendo el tiempo de inactividad entre lotes.
Conclusión
En conclusión, el perfil de temperatura para un reflujo sin plomo de 12 zonas es un aspecto complejo pero crucial del proceso de fabricación de productos electrónicos. Al comprender las diferentes etapas del perfil de temperatura y su importancia, los fabricantes pueden lograr resultados de soldadura de alta calidad, proteger la integridad de los componentes y mejorar la productividad y eficiencia de sus líneas de producción.
Si está buscando un horno de reflujo sin plomo de 12 zonas u otro equipo SMT, lo invitamos a contactarnos para una discusión detallada. Nuestro equipo de expertos está listo para brindarle soluciones personalizadas basadas en sus requisitos específicos. Esperamos tener la oportunidad de servirle y ayudarle a llevar su fabricación de productos electrónicos al siguiente nivel.
Referencias
- Holt, E. (2019). Manual de soldadura por reflujo. McGraw - Profesional de la colina.
- Smith, J. (2020). Tecnología de soldadura sin plomo. Wiley.